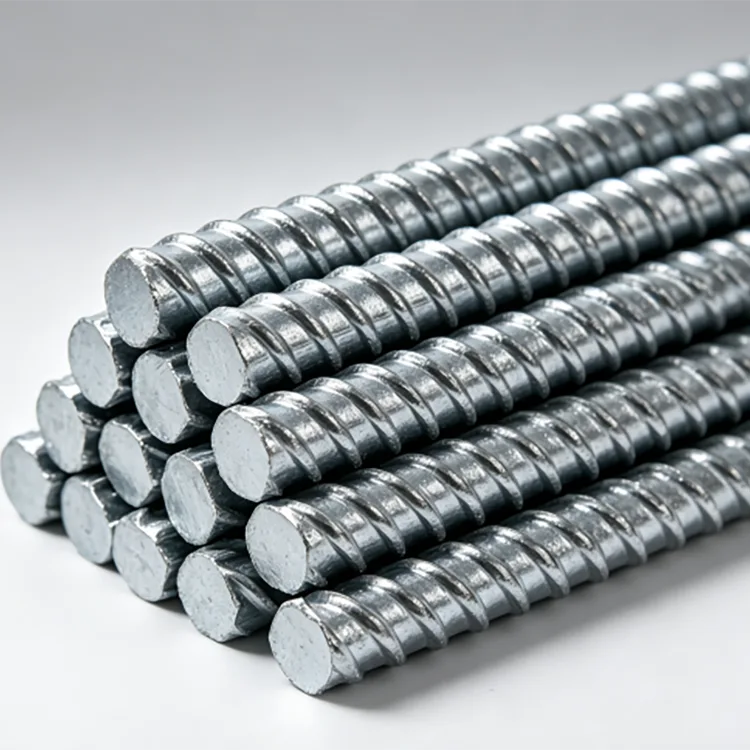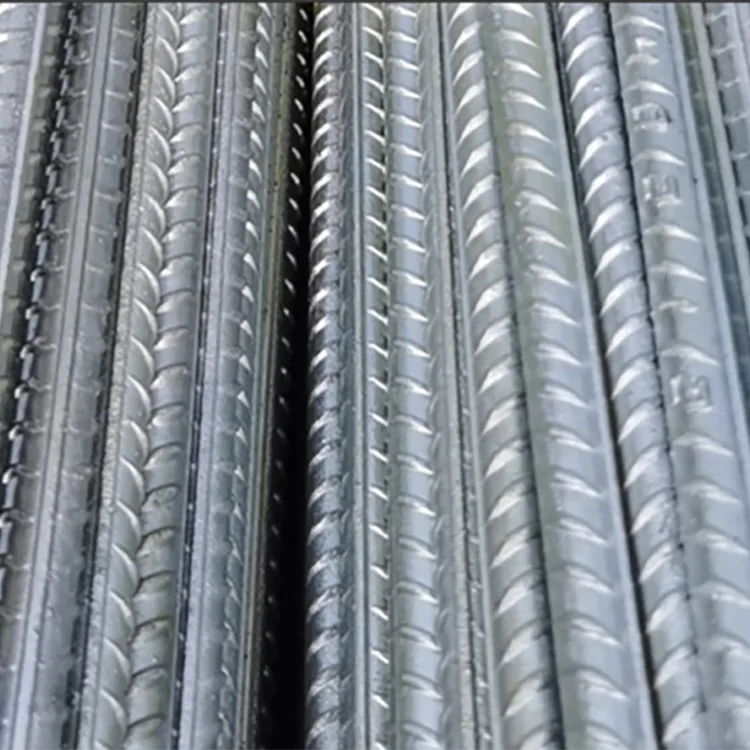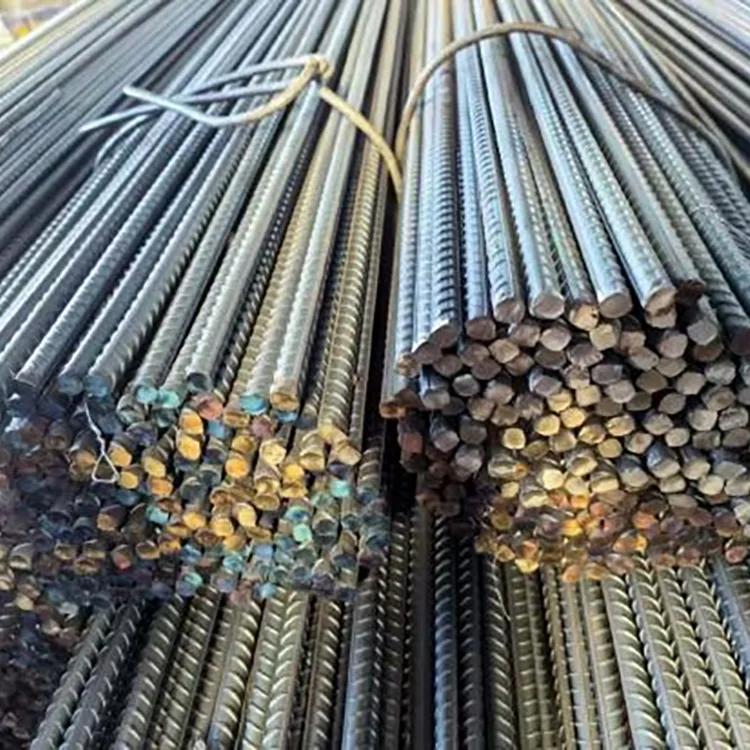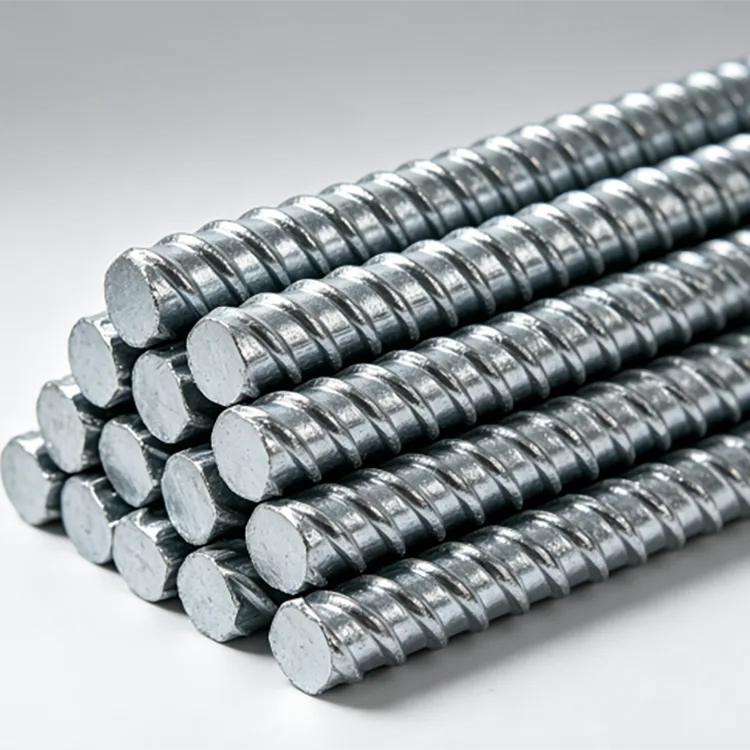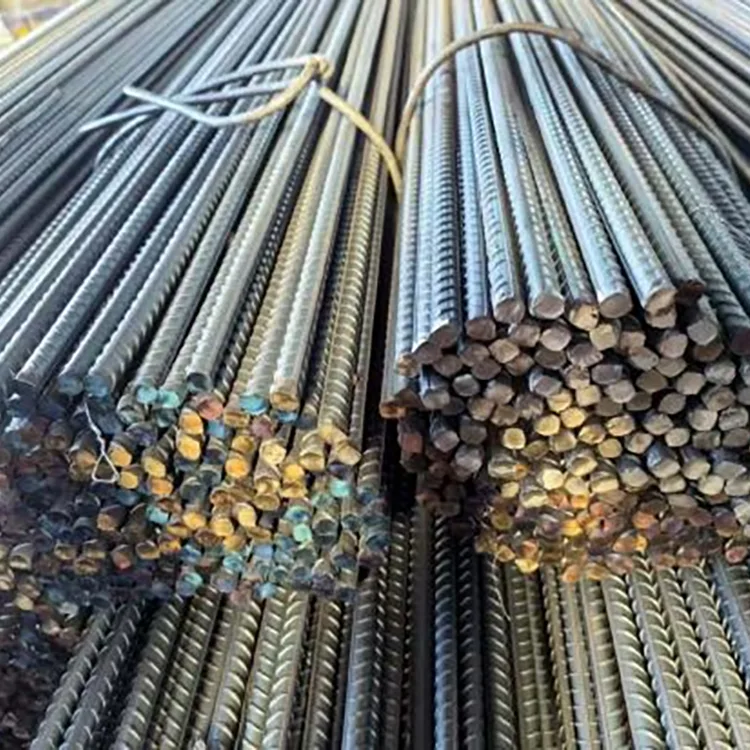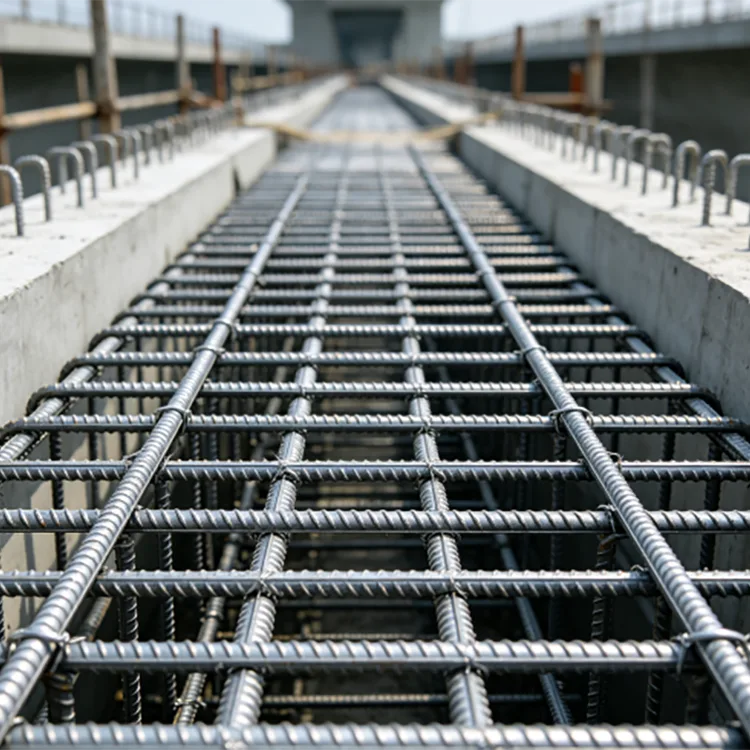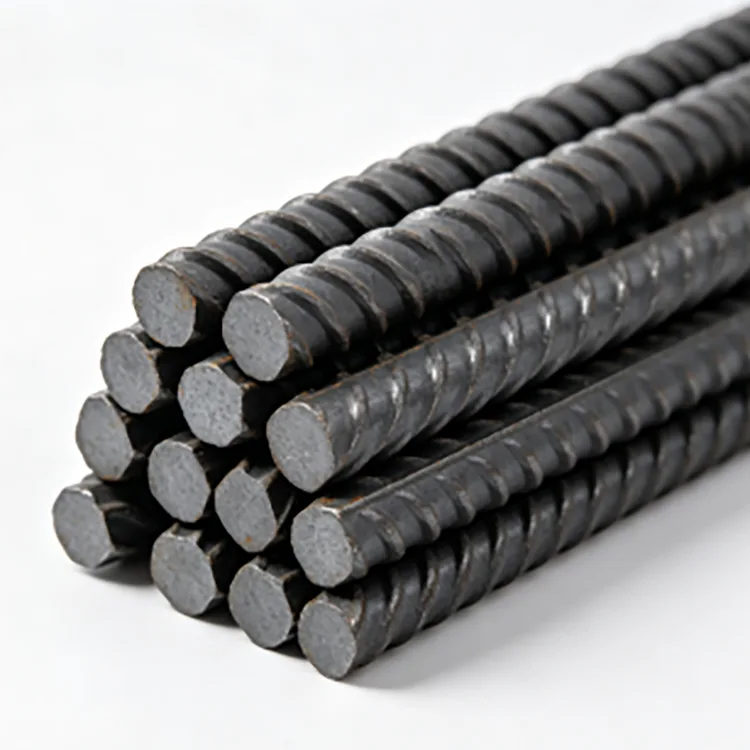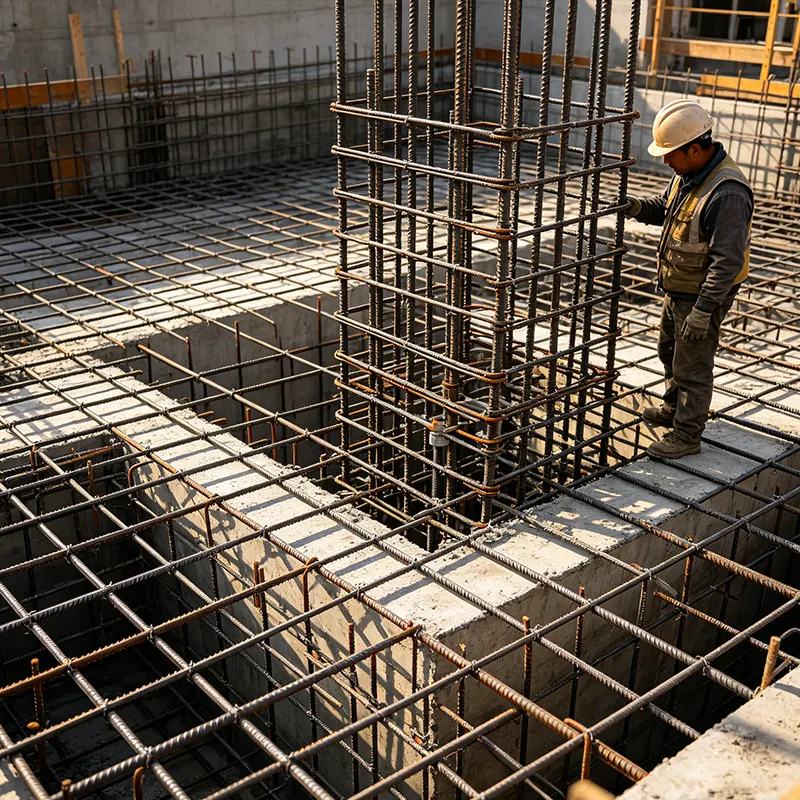
Kuumtsingitud terasest armatuurvarras kasutatakse HRB400, HRB400E, HRB500 ja HRB500E soonitud terasvarda, millel on tsingitud kate niiskuse, kloriidide, pinnase ja välistingimustega kokkupuutuva raudbetooni jaoks. Läbimõõdud jäävad vahemikku 6–40 mm, standardpikkustega 9 m ja 12 m ning kohandatud pikkusega 6–15 m.
Kuumtsingitud terasest armatuurraud on tavaline kuumvaltsitud ribiline armatuurteras, mille valmis vardale on kantud tsinkkate. Armatuur säilitab oma ribilise pinna ja seda kasutatakse tugevdusena betoonkonstruktsioonide sees või ümber, kus tavaline must armatuur võib olla suurema korrosiooniriskiga.
Peamine põhjus tsingitud armatuuri täpsustamiseks on mitte suurendada armatuuri põhikandevõimet. Selle eesmärk on lisada teraspinnale korrosioonikaitse. See on eriti kasulik konstruktsioonides, mis puutuvad kokku vee, niiskuse, kloriidi sisaldava keskkonna, saastunud pinnase või korduva niisutamise ja kuivamisega.
Saadaolevate klasside hulka kuuluvad HRB400, HRB400E, HRB500 ja HRB500E, läbimõõduga Φ6 mm kuni Φ40 mm. Fikseeritud pikkuseid, lõikamist ja muud töötlemist saab korraldada vastavalt projekti nõuetele.
Lõikamine, painutamine, keermestamine ja muu kokkulepitud töötlemine
Tsingimise roll armatuuril
Betoon kaitseb tavaliselt sisseehitatud terast leeliselise keskkonna kaudu. Olukord muutub, kui betoon puutub kokku kloriidi, niiskuse, karboniseerumise, pragude või muude tingimustega, mis võimaldavad armatuurini jõuda korrosiooni soodustavatel ainetel.
Tsingitud kate lisab armatuurvardale veel ühe kaitsekihi. Tsink toimib füüsilise barjäärina ja võib pakkuda ka ohverdavat kaitset, kui teraspind on kohapeal avatud.
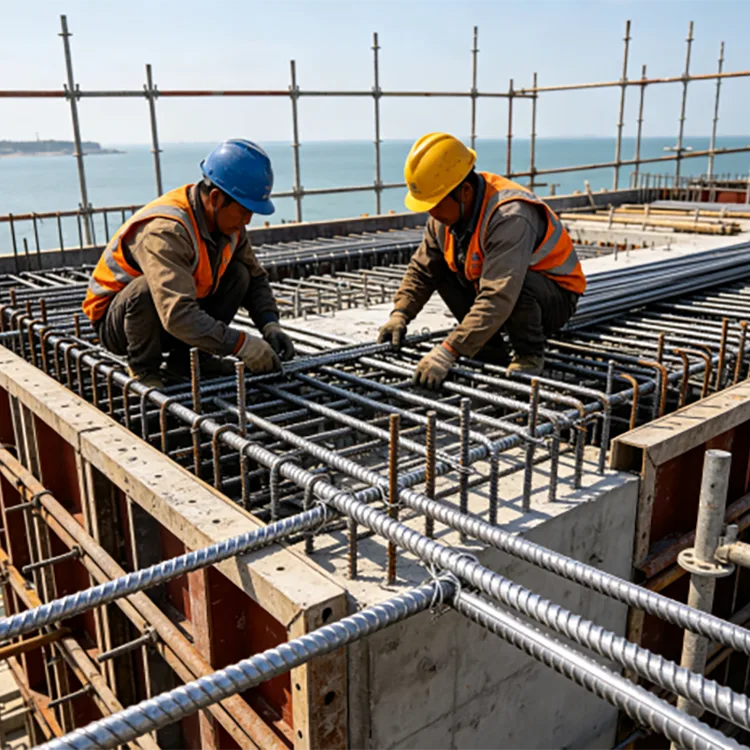
See muudab tsingitud armatuuri eriti oluliseks konstruktsioonide puhul, kus armatuuri korrosiooni oleks pärast ehitamist raske või kulukas parandada. Tüüpilised näited hõlmavad ranniku infrastruktuuri, veepuhastuskonstruktsioone, sildade komponente, välisvundamente ja teatud maetud ehitisi.
Armatuuri galvaniseerimisprotsess
Armatuurvarda kontrollitakse enne tsinkimist, et kinnitada selle terase klass, läbimõõt ja pinna seisund. Pinna ettevalmistamine eemaldab seejärel õli, katlakivi ja muud saasteained, et tsink saaks korralikult terasega kinnituda.
Pärast peitsimist ja räbustiga töötlemist kastetakse armatuur umbes 450 °C juures sulatsinki. Tsink reageerib teraspinnaga, moodustades metallurgiliselt seotud tsingitud katte. Pärast eemaldamist kontrollitakse liigset tsinki, millele järgneb jahutamine, passiveerimine ja lõppkontroll.
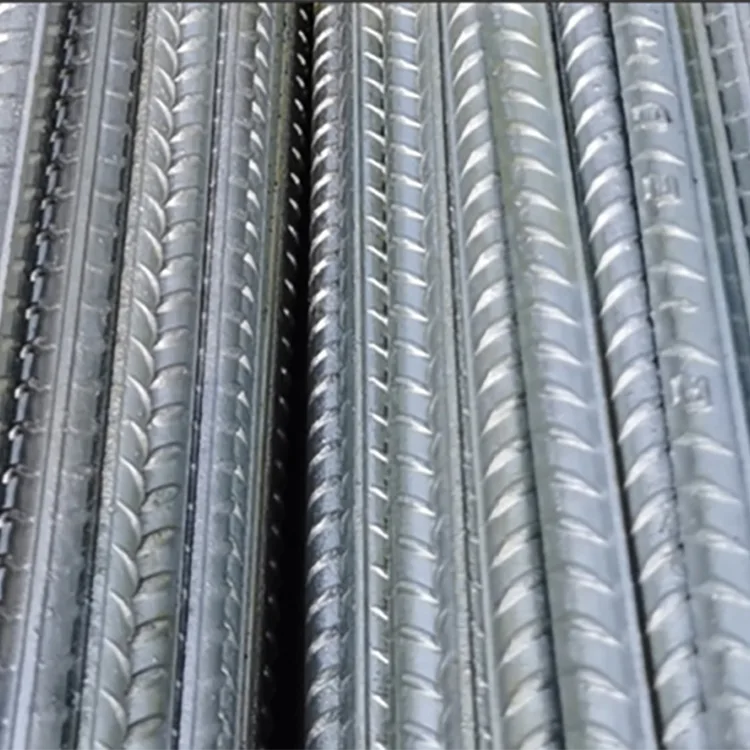
Erilist tähelepanu pööratakse deformeerunud varda ribidele ja orgudele. Valmis profiil peab jääma selgelt piiritletuks, kuna ribid aitavad kaasa armatuuri ja betooni vahelisele mehaanilisele blokeerimisele.
HRB400E või HRB500E?
Valik peaks järgima konstruktsiooni, mitte galvaniseerimise nõuet.
HRB400 / HRB400E sobib paljudele tavapärastele raudbetoonkonstruktsioonidele, seadmete vundamentidele, elektriinfrastruktuurile ja üldistele korrosioonikaitseprojektidele. Kui seismiline jõudlus on ette nähtud, tuleks E-klass valida, kui projekti kava ja kohaldatav standard seda nõuab.
HRB500 / HRB500E tagab kõrgema voolavustugevuse taseme ja sobib paremini projektidele, kus on suurem sarrusevajadus, suuremad konstruktsioonikoormused või konstruktsioonid, kus tugevam tugevdus võib aidata optimeerida armatuurikoguseid.
Rannikuala suure koormusega infrastruktuuri, suurte taastuvenergiaprojektide ja suurte korrosioonikaitsestruktuuride puhul võib HRB500E-d arvesse võtta, kui see on konstruktsiooniprojektis ette nähtud.
Kuidas valida armatuuri läbimõõtu
Läbimõõt tuleks määrata armeerimisgraafiku, koormusnõuete, betoonelemendi mõõtmete ja detailide reeglite alusel.
Läbimõõt
Tüüpiline kasutus
Φ6–Φ12 mm
Kerge tugevdus, sekundaarelemendid, jalused ja väiksemad komponendid
Φ14–Φ25 mm
Peatugevdus taladele, sammastele, vundamentidele ja seadmete alustele
Φ28–Φ40 mm
Suured vundamendid, rasked konstruktsioonid, sillad ja suur infrastruktuur
Need vahemikud on pigem hankeviited kui struktuuriarvutuste asendajad. Suurem latt ei ole automaatselt parem, kui see ei vasta nõutavale sarrusevahele, betoonkattele ja ühendusdetailidele.
Kus tsingitud armatuur on mõttekas
Energia ja taastuvenergia
Tsingitud armatuuri saab kasutada tuuleturbiini vundamentides, alajaamade vundamentides, fotogalvaanilises infrastruktuuris ja muudes välistingimustes kasutatavates elektriprojektides, kus armatuur võib kokku puutuda niiskuse ja pinnasetingimustega.
Vee- ja reoveestruktuurid
Puhastusjaamad, veemahutid, drenaažikonstruktsioonid, kanalid, kinnituskonstruktsioonid ja muud veega seotud betoonitööd võivad vajada täiendavat tugevduskorrosioonikaitset.
Ranniku infrastruktuur
Mere- ja rannikuhooned, sadamad, sillad, mereseinad ja muud kloriidiga kokkupuutuvad ehitised on tavalised rakendused, kus sisseehitatud sarruse korrosioon võib muutuda pikaajaliseks hooldusprobleemiks.
Välisvundamendid
Seadmealustel, reklaamtahvlitel, kardinaluste vundamentidel ja välistingimustes kasutatavatel teraskonstruktsioonidest vundamentidel võib kasutada tsingitud armatuuri, kus niiskuse ja pinnase kokkupuude õigustab lisakaitset.
Maetud struktuurid
Maa-alused kommunaalkoridorid, maetud seadmete vundamendid ja muud madalama klassi betoonkonstruktsioonid võivad määrata galvaniseeritud armatuuri, kus pinnase tingimused ja projekti projekt tuvastavad armatuuri korrosiooni ohuna.
Mis juhtub lõikamise, painutamise ja keevitamise ajal?
Tsingitud armatuuri saab lõigata ja painutada vastavalt tugevdusprojektile. Valmistamine tuleks siiski kavandada tsinkkattega.
Kui lõikamine paljastab palja terase, tuleb lõikeala üle vaadata ja sobiva tsingirikka kattega parandada, kui projekti spetsifikatsioon seda nõuab.
Keevitamine mõjutab lokaalselt ka galvaniseeritud kihti. Tsink tuleks keevitusalast eemaldada vastavalt keevitusprotseduurile ning kahjustatud piirkonda tuleks pärast keevitamist ja jahutamist teha asjakohane korrosioonikaitseparandus.
Sel põhjusel, kui projekt nõuab põhjalikku eelvalmistamist, on kasulik enne galvaniseerimist kinnitada painutamise, lõikamise ja keevitamise ajakava, mitte käsitleda kogu töötlemist tsinkimisjärgse toiminguna.
Tsingitud armatuur ja betoonist kinnitus
Tsingimine ei eemalda ribisid armatuurvardalt. Riba geomeetria jääb kättesaadavaks betooniga mehaaniliseks lukustamiseks.
Konkreetse konstruktsiooniprojekti puhul tuleks aga sidumist ja ankurdamist hinnata kehtiva betooni projekteerimisstandardi, varda läbimõõdu, betooni tugevuse, katte, arenduspikkuse ja ehitusmeetodi järgi. Tsingitud seisukord tuleks lisada projekti spetsifikatsioonile, mitte eeldada, et iga betoondetail on automaatselt identne katmata armatuuriga.
Tsinkkatte valik
Üldiste korrosioonikaitsenõuete jaoks saab määrata standardse tsingitud kattekihi paksusega ≥85 μm. Kui projektis on tugevam kokkupuude soolapihustuse, niiskuse või söövitavate tingimustega, võib arutada kuni 275 μm paksemat kattekihti.
Pinnastamise nõue tuleks kokku leppida enne tootmist, sest nõutav tsingi tase mõjutab galvaniseerimisprotsessi, kontrollikriteeriume ja projekti maksumust.
Ranniku-, mere- või keemiliselt agressiivse keskkonna puhul tuleks tsingi paksust arvesse võtta koos betoonkatte, betooni kvaliteedi, pragude kontrolli, drenaaži ja üldise korrosioonikaitseprojektiga.
Kvaliteedikontroll
Kvaliteedikontroll algab aluse armatuurist. Terase marki, läbimõõtu, pinna seisukorda ja mehaanilisi omadusi kontrollitakse ostu spetsifikatsiooni alusel.
Pärast tsinkimist kontrollitakse valmis varraste katte pidevust, pinna seisukorda, nähtavaid defekte ja tsinkkatte paksust. Kontrollitakse ka ribi profiili ja varda mõõtmeid, sest liigne tsingi kogunemine ei tohiks häirida tavalist käsitsemist ega ehitamist.
Ekspordi- ja inseneritellimuste puhul saab esitada tehase materjalide sertifikaadid, galvaniseerimise kontrollimise protokollid, pakkimisdokumendid ja muud kokkulepitud kvaliteedidokumendid. Kui projekt seda nõuab, võib korraldada ka kolmanda osapoole kontrolli.
Projekti taotlus
Alajaama ja tuuleenergia sihtasutus
Elektritaristu projektiga valiti välja HRB400E kuumtsingitud armatuur tuulegeneraatorite vundamentidele, alajaamade konstruktsioonidele, maandusega seotud ehituse abisarrustused ja manustatud kandekomponendid.
Valiku aluseks oli vajadus kombineerida seismilise tugevduse nõudeid täiendava korrosioonikaitsega välistingimustes, mis hõlmavad vihma, kokkupuudet pinnasega ja pikaajalist kokkupuudet keskkonnaga. Tsingitud pind pakkus täiendavat kaitset, samas kui ribivarras säilitas vajaliku tugevduskonfiguratsiooni.
Kuumtsingitud armatuur vs must armatuur
Must armatuur sobib paljudele tavapärastele raudbetoonprojektidele, kus betoonisüsteem ja kokkupuutetingimused tagavad piisava korrosioonikaitse.
Täiendava galvaniseerimisprotsessi tõttu on tsingitud armatuuril suurem algmaterjali maksumus. Selle väärtus muutub selgemaks, kui tugevduse korrosioon tekitaks olulisi remondiraskusi või elutsükli kulusid.
Hanke puhul peaks võrdlus seetõttu hõlmama kokkupuuteklassi, eeldatavat kasutusperioodi, betooni konstruktsiooni, hooldusvõimalusi ja sarruse korrosiooni tagajärgi, mitte ainult tonni hinda.
Hanketeave
Hinnapakkumiseks esitage järgmine teave:
Nõue
Üksikasjad
Terase klass
HRB400 / HRB400E / HRB500 / HRB500E
Läbimõõt
Φ6–Φ40 mm või projektipõhine
Pikkus
9 m / 12 m standard või 6–15 m eritellimusel
Tsinkkate
≥85 μm standardne või paksem spetsifikatsioon
Kogus
Kogutonnaaži ja läbimõõdu jaotus
Töötlemine
Lõikamine, painutamine, keermestamine või muud nõuded
Rakendus
Rannikuala, maetud, vesi, elekter, PV, sild, vundament jne.
Ülevaatus
Tehase kontroll, materjali sertifikaat, katte kontroll või kolmanda osapoole kontroll
KKK
Kas kuumtsinkimine muudab armatuuri tugevust?
Tsingimise protsess on peamiselt pinnakaitsetöötlus. Valmis armatuurvarras peab siiski vastama teraseklassile kehtestatud mehaanilistele nõuetele. Mehaanilisi omadusi tuleks kontrollida kohaldatavate materjalide kontrollimise ja projekti nõuetega.
Kas tsingitud armatuur on endiselt betooniga seotud?
Jah. Deformeerunud ribid jäävad vardale ja tagavad mehaanilise blokeeringu betooniga. Projektispetsiifilised kinnitus- ja arendusnõuded peaksid siiski järgima kehtivat konstruktsiooniprojekti standardit.
Kas tsingitud armatuuri saab keevitada?
Jah, kuid keevitamine mõjutab keevisõmbluse tsinkkatet. Keevitusprotseduur peaks arvestama tsingitud pinda ja kahjustatud tsingikaitse tuleks pärast keevitamist parandada.
Kas pärast galvaniseerimist saab armatuuri painutada?
Seda saab painutada, kui painutusoperatsioon on kooskõlas varda klassi, läbimõõdu ja projekti nõuetega. Ulatusliku tootmise korral on soovitatav enne tsinkimist kinnitada painutusgraafik ja pärast painutamist katet kontrollida.
Kas rannikuprojektide jaoks piisab 85 μm tsinkkattest?
Mitte tingimata. Ranniku ja merega kokkupuude võib nõuda kõrgemat tsingi spetsifikatsiooni. Arutada võib kuni 275 μm katet koos betoonkatte ja projekti üldise korrosioonitõrjeprojektiga.
Mis vahe on HRB400E ja HRB500E vahel?
Peamine erinevus on määratud tugevuse tase. HRB400E voolavuspiiri tase on vähemalt 400 MPa, samas kui HRB500E voolavustugevuse tase on vähemalt 500 MPa. E-tähistus on seotud seismiliste rakenduste jaoks oluliste lisanõuetega.
Kas tsingitud armatuuri saab tarnida kohandatud pikkusega?
Jah. Standardpikkused on 9 m ja 12 m, samas kui fikseeritud pikkused 6–15 m saab arutada vastavalt projekti ajakavale ja transpordinõuetele.
Milliseid dokumente saab esitada inseneri- või eksporditellimuse jaoks?
Materjali sertifikaate, toote ülevaatuse protokolle, tsinkimise kontrollimise dokumentatsiooni, pakkimisnimekirju ja muid kokkulepitud ekspordi- või projektidokumente saab koostada vastavalt ostu spetsifikatsioonile.
Kasutame küpsiseid, et pakkuda teile paremat sirvimiskogemust, analüüsida saidi liiklust ja isikupärastada sisu. Seda saiti kasutades nõustute meie küpsiste kasutamisega. Privaatsuspoliitika